Artykuł sponsorowany
Jak rodzaj metalu zmienia dobór primerów przy połączeniu z gumą
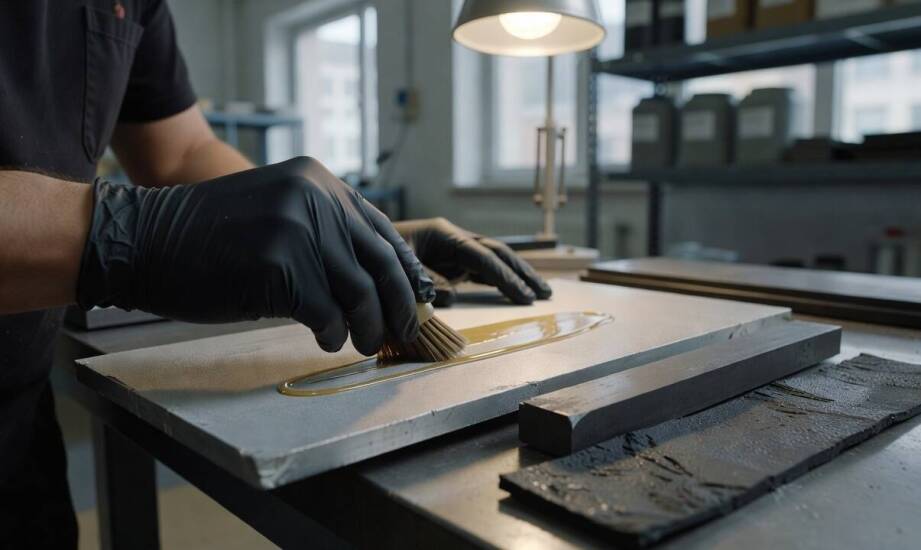
Ten sam system wiążący często zapewnia trwałe połączenie gumy ze stalą węglową, podczas gdy na aluminium lub stali nierdzewnej warstwa odspaja się już po kilku cyklach pracy. Taka sytuacja występuje w zakładach przemysłowych przy detalach narażonych na silne drgania, obciążenia ścinające lub nagłe zmiany temperatury. Błędne założenie o uniwersalności chemii adhezyjnej prowadzi do szybkiej degradacji połączenia. Zjawisko to generuje awarie maszyn i wymusza kosztowne przestoje całych linii produkcyjnych. Różnice w zachowaniu powłok ochronnych wynikają bezpośrednio z fizykochemicznych właściwości wierzchniej warstwy konkretnego stopu metalu.
Wpływ energii powierzchniowej i tlenków na siłę wiązania
Chemiczne powinowactwo bazy metalowej i wulkanizowanego elastomeru zależy od mikroskopijnego stanu powierzchni. Stal węglowa charakteryzuje się stosunkowo cienką i wysoce reaktywną warstwą tlenkową. Taka struktura ułatwia głębokie zakotwienie primerów. Po starannym mechanicznym oczyszczeniu metal zachowuje bardzo wysoką energię powierzchniową. Umożliwia to bezproblemowe zwilżenie materiału przez standardową chemię przemysłową. Prawidłowo zaplanowane gumowanie metalu w przypadku stopów węglowych daje szybkie wiązanie oraz ponadprzeciętną odporność na mechaniczne zrywanie.
Bariera tlenkowa na aluminium
Konstrukcje aluminiowe zachowują się w kontakcie ze środkami adhezyjnymi zupełnie inaczej. Stop ten niemal natychmiast tworzy na swojej powierzchni grubą, niezwykle stabilną warstwę tlenku glinu. Obecność gęstego tlenku drastycznie obniża naturalną energię powierzchniową materiału bazowego. Wymusza to całkowite usunięcie tej bariery w procesie obróbki lub jej głęboką modyfikację za pomocą dedykowanych kwasów. Zignorowanie tego etapu sprawia, że preparat gruntujący nie potrafi spenetrować struktury. Środek wiążący sprawdzający się na czarnej stali wymaga na powłoce aluminiowej zastosowania odmiennych parametrów przygotowania wstępnego.
Pasywacja powierzchni stali nierdzewnej
Stal kwasoodporna i nierdzewna wytwarza na zewnątrz szczelną warstwę pasywną zbudowaną z tlenków chromu. Powłoka pasywna pozostaje chemicznie obojętna i skutecznie blokuje przenikanie typowych substancji wiążących. Zjawisko to narzuca konieczność wykorzystania specjalistycznych primerów o wysokim stopniu agresywności, zdolnych do przełamania bariery ochronnej. Powierzchnie nierdzewne wymuszają również utrzymanie bezwzględnego reżimu czasowego na hali produkcyjnej. Okno technologiczne między mechanicznym uszorstnieniem detalu a nałożeniem pierwszej warstwy wynosi maksymalnie trzydzieści minut. Klasyczna stal węglowa pozostawia technologom margines błędu sięgający nierzadko dwóch pełnych godzin.
Zmienne środowiskowe i specyfika obróbki strumieniowej
Zbudowanie niezawodnego systemu adhezyjnego wiąże się z koniecznością określenia dokładnych warunków pracy gotowego wyrobu. Specjaliści analizują ryzyko kontaktu z agresywnymi chemikaliami, stałe zanurzenie w wodzie oraz górne granice temperatur roboczych. Zestawienie tych danych pozwala precyzyjnie wyznaczyć wymaganą odporność termiczną zastosowanych warstw pośrednich. Wiedza o dokładnym gatunku obrabianego stopu decyduje następnie o wyborze odpowiedniej frakcji i rodzaju ścierniwa. Prawidłowo poprowadzony proces uszorstniania bezpośrednio warunkuje końcową siłę kohezji.
Czarne stale węglowe doskonale znoszą mocne śrutowanie z wykorzystaniem ostrokątnego ścierniwa żelaznego. Procedura ta wycina w metalu głęboki profil chropowatości, w który błyskawicznie wnika płynny primer. Metale kolorowe oraz szlachetne stale stopowe wykluczają taką technologię obróbki. Wykorzystanie śrutu żeliwnego na elementach z aluminium szybko doprowadza do powstania niszczących ognisk korozji galwanicznej. Przygotowanie stopów pasywnych opiera się wyłącznie na zastosowaniu czystego elektrokorundu szlachetnego lub kulek szklanych. Rozdzielenie cykli obróbczych całkowicie eliminuje ryzyko zanieczyszczenia wrażliwej struktury.
Producent technicznych wyrobów poliuretanowych i gumowych FORM-GUM z Bydgoszczy realizuje procesy regeneracji wałów napędowych oraz tworzenia elementów gumowo-metalowych dla przemysłu. Przedsiębiorstwo wykorzystuje w ramach prowadzonych prac technologię wulkanizacji na gorąco. Nakładanie elastycznych powłok na obrobione rdzenie stalowe, nierdzewne i aluminiowe wymaga rygorystycznego kontrolowania czasu przebywania elementów poza komorą lakierniczą. Operatorzy aplikacji nakładają pierwszą powłokę chemii adhezyjnej krótko po wyjęciu detalu z kabiny śrutowniczej, aby nie dopuścić do odnowienia się warstwy tlenkowej.
Chemia używana do zespalania mieszanek elastomerowych z rdzeniem metalowym musi precyzyjnie odpowiadać parametrom fizykochemicznym danego podłoża. Wykorzystywanie uniwersalnych preparatów do wszystkich rodzajów stopów obniża wytrzymałość zmęczeniową powłoki i skraca cykl życia uszczelnień mechanicznych. Nierozerwalne wiązanie strukturalne powstaje wyłącznie po zneutralizowaniu barier tlenkowych oraz ścisłym zachowaniu okien czasowych w trakcie aplikacji primerów. Umiejętne zarządzanie parametrami adhezji pozwala na bezawaryjną eksploatację sprzętu w trudnym środowisku produkcyjnym.
Kategorie artykułów
Polecane artykuły

Farby alkidowe a odporność na promieniowanie UV – jak zapewniają ochronę powierzchni?
Farby alkidowe do metalu to rozwiązanie stosowane w różnych dziedzinach przemysłu, cenione za właściwości ochronne i estetyczne. Składają się z żywic alkidowych, pigmentów oraz rozpuszczalników, co sprawia, że są elastyczne i odporne na pękanie. W porównaniu do innych rodzajów farb charakteryzują si

Jak grubość i profilowanie matrycy decydują o szczelności punktu stycznego w ubytkach klasy II
Odbudowa ubytków klasy II wymaga precyzyjnego odtworzenia punktu stycznego, co bezpośrednio warunkuje szczelność brzeżną całego wypełnienia. Stosowanie uniwersalnego rozmiaru i jednej grubości paska we wszystkich sytuacjach klinicznych generuje trudne do usunięcia nieszczelności. Różnice w wymiarach